Extrusion aluminium
Un process technique où chaque paramètre thermique et mécanique détermine la qualité du profilé
Le processus d’extrusion : de la billette d’aluminium au profilé
L’extrusion de l’aluminium est un procédé de transformation thermomécanique de haute précision permettant de produire des profilés allant des formes les plus simples aux plus complexes. Ce procédé de filage consiste à pousser une billette d’aluminium chauffée à travers une matrice en acier, appelée filière, pour lui donner sa forme finale.
Le principal avantage de cette méthode est sa capacité à créer des profilés aluminium sur mesure intégrant des fonctions complexes qui seraient difficiles, voire impossibles, à obtenir avec d’autres méthodes d’usinage. En un seul passage nous pouvons obtenir toutes les caractéristiques de votre profilé : parois fines, cavités multiples, détails précis, etc. Le processus d’extrusion de l’aluminium s’adapte aux exigences de nombreux secteurs d’activité : industriel, second œuvre, maritime, transport, aéronautique, etc.
Chez Aluminia, nous mettons notre expertise au service de votre performance : nous disposons de filières standard pour répondre rapidement à vos besoins en profilés simples et nous concevons ensemble vos filières pour vos produits sur mesure.
Les filières d’extrusion : l’empreinte du profilé
La filière est l’organe central du procédé d’extrusion. Ce disque d’acier à haute résistance (acier 2343 / 2344) contient l’empreinte de votre profilé usinée en négatif.
Une fois la filière fabriquée, elle est fortement sollicitée lors de la fabrication de vos profilés. Soumises à des pressions extrêmes et à des températures avoisinant les 500°C, les filières passent par un circuit de nettoyage et de maintenance après chaque cycle de production. Cette étape permet de prolonger sa durée de vie et de maintenir son efficacité.
- Maintenance préventive : nettoyage à la soude, sablage et traitement thermique pour durcir la surface.
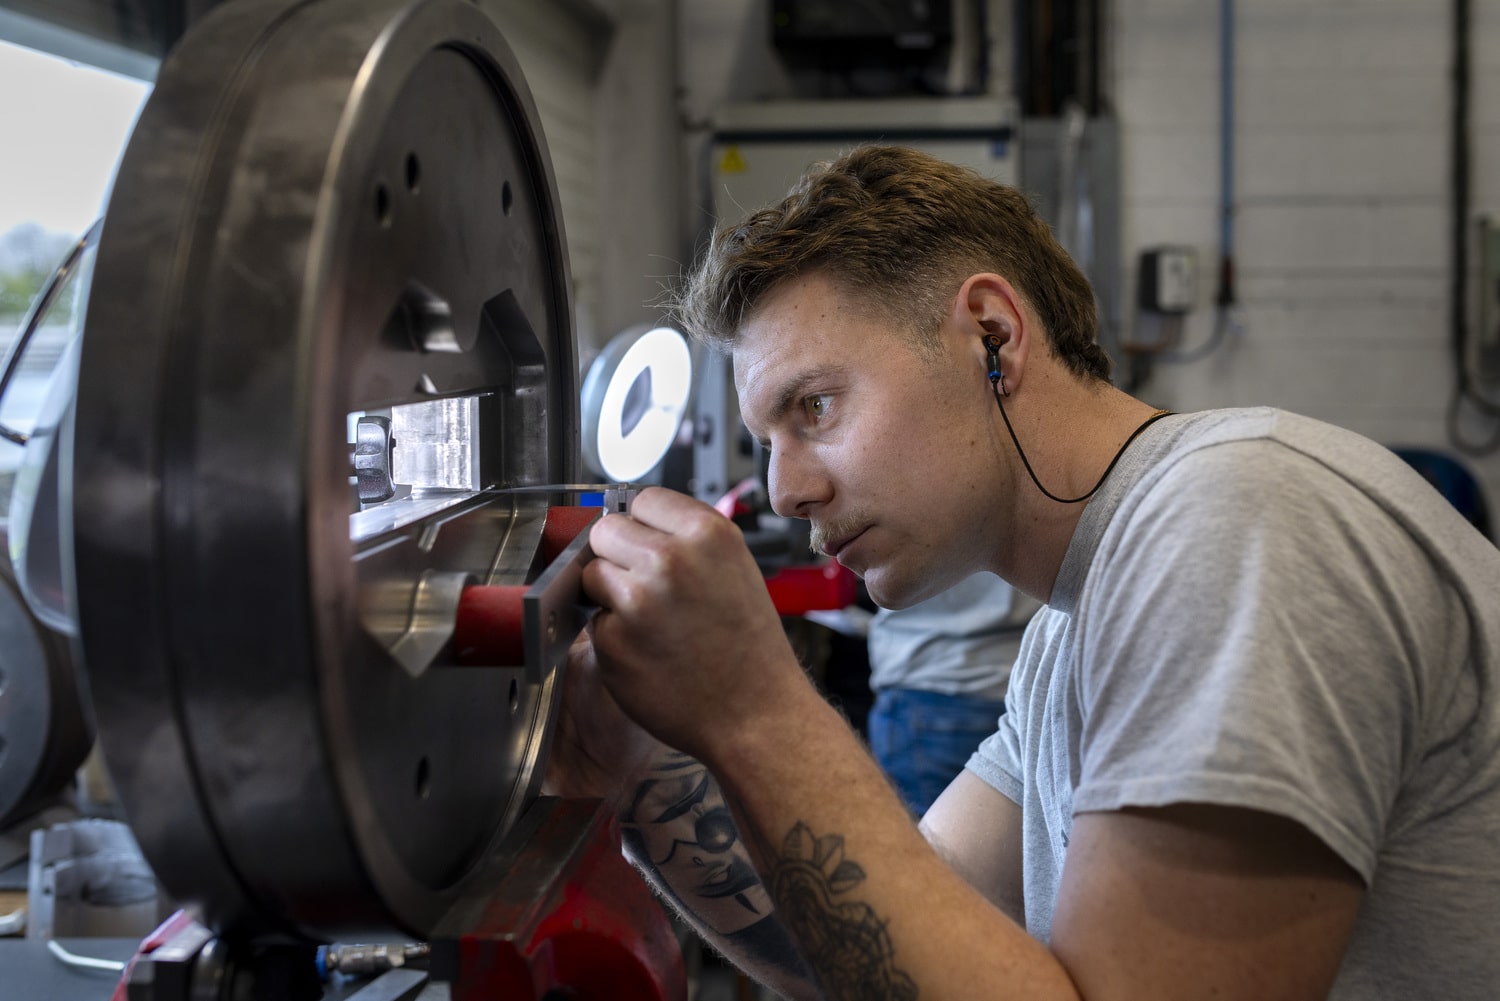
- Correction et polissage : après chaque cycle, nos techniciens contrôlent et corrigent les filières pour maintenir un état de surface et une géométrie de vos profilés irréprochables.
- Mise au point : un contrôle exhaustif garantit que votre filière est identique au prototype validé.
Préparation de l’aluminium : chauffer pour modeler
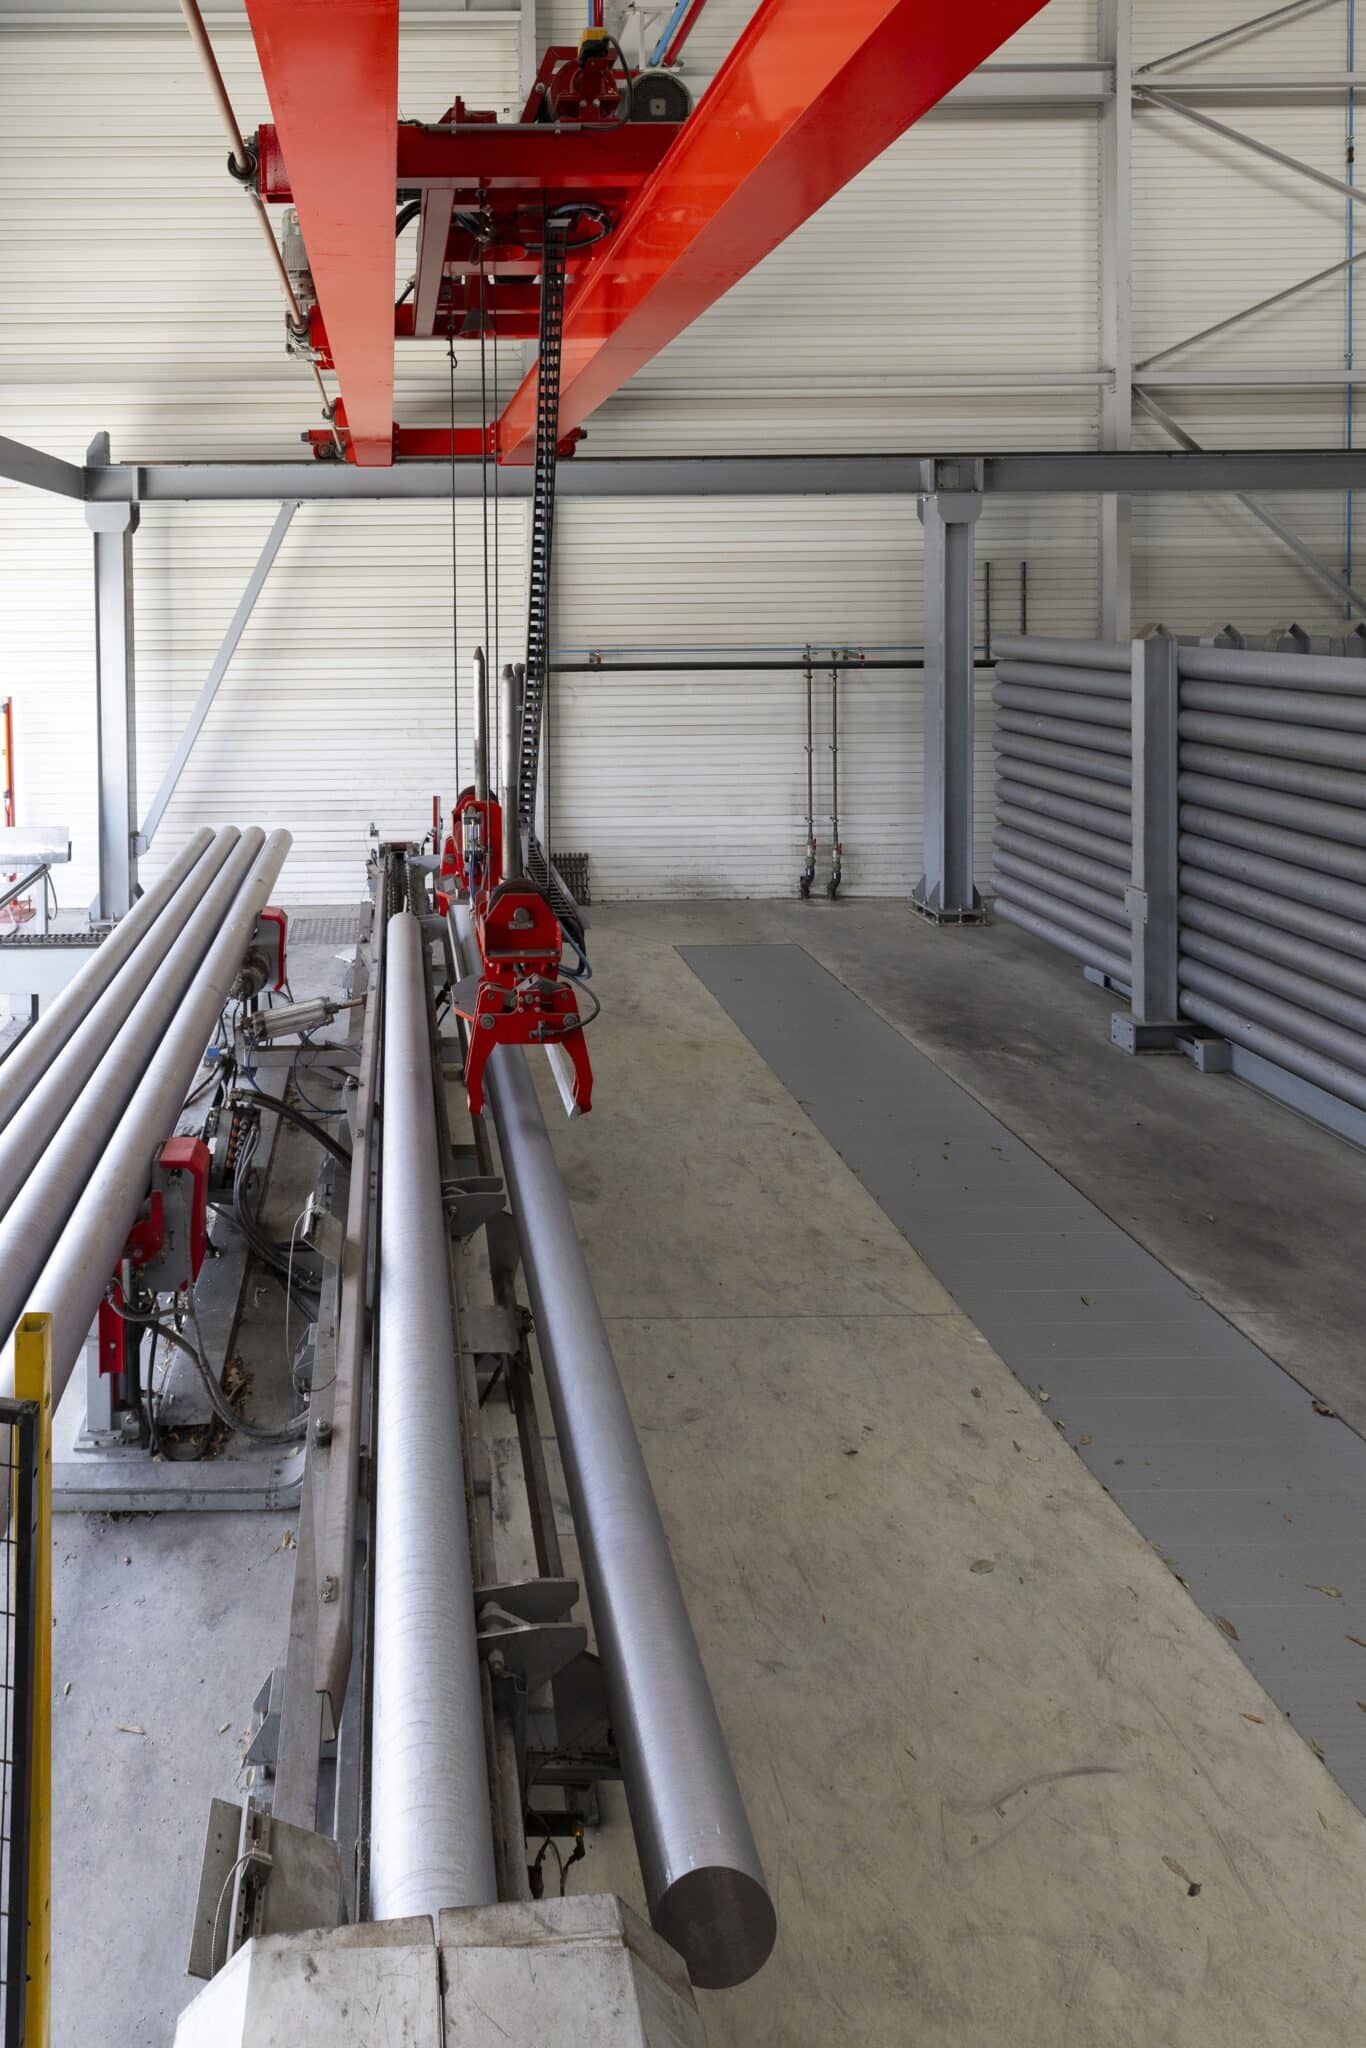
La billette, cylindre d’aluminium plein d’un diamètre de 8 à 9 pouces selon la puissance de la presse, est chauffée dans un four à gaz ou à induction à une température comprise entre 420°C et 500°C. Cette étape est essentielle pour atteindre le point de plasticité de l’alliage sans le fondre.
La filière (moule utilisé pour former le profilé) est également préchauffée autour de 470°C pour éviter un choc thermique qui bloquerait l’écoulement de la billette et entrainerait une casse.
Filage de l’aluminium : façonner la matière
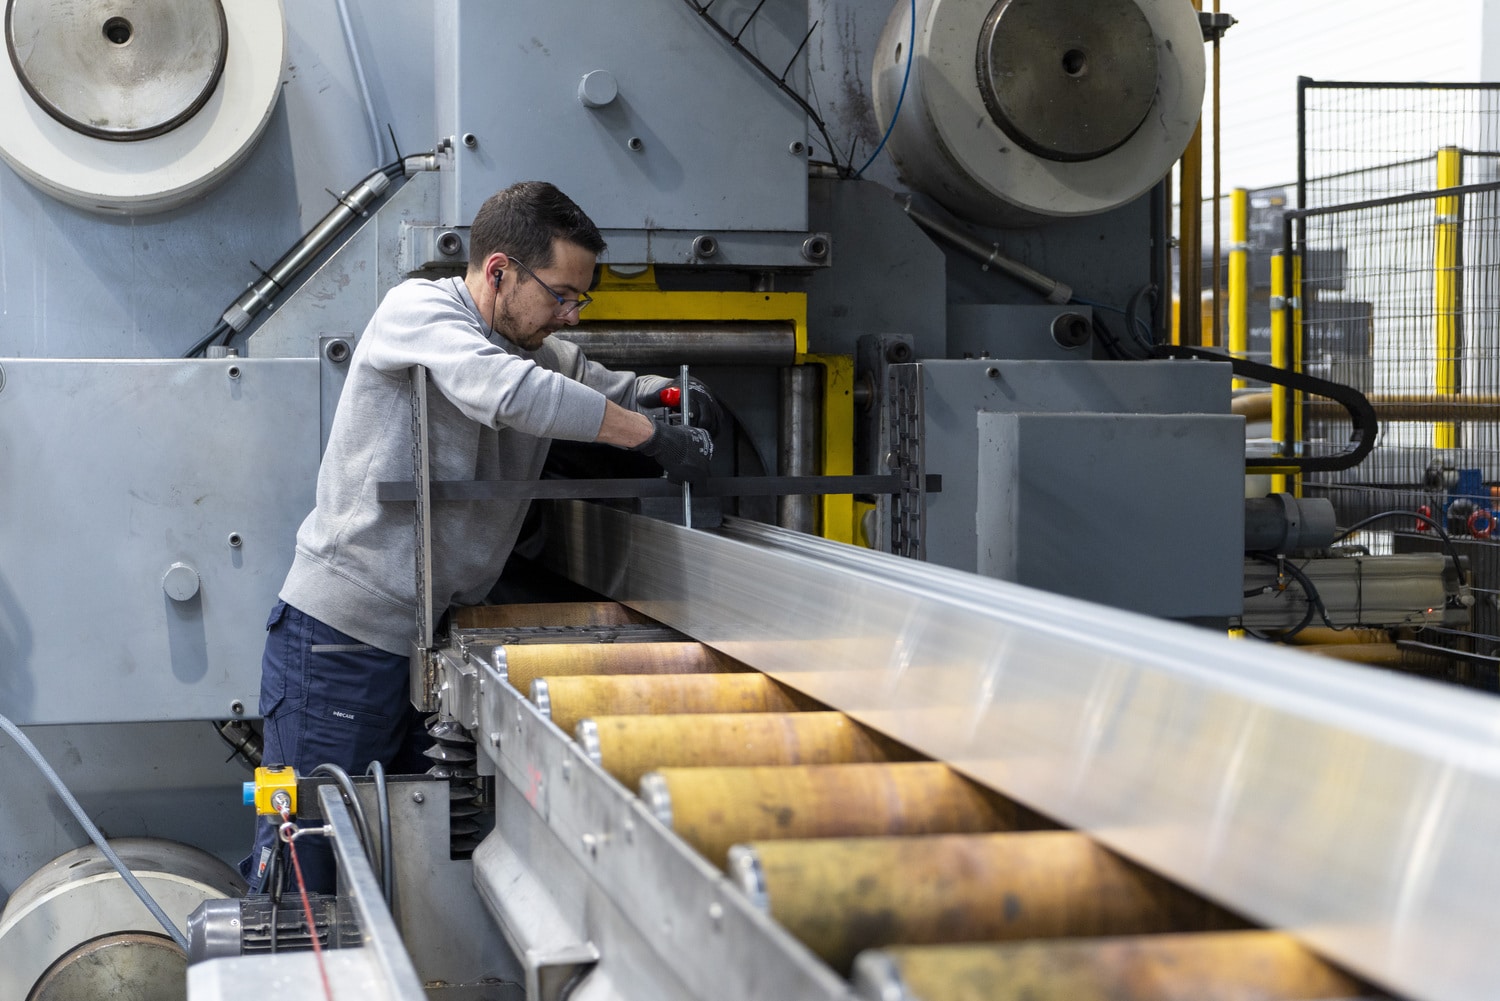
Une fois à température, la billette est placée dans le conteneur de la presse d’extrusion. Un piston (ou vérin) hydraulique exerce une pression allant de quelques centaines de tonnes à plus de 20 000 tonnes pour pousser l’aluminium à travers les écoulements de la filière. Ce procédé, appelé filage, est l’étape la plus importante de l’extrusion. Sa réussite repose sur deux piliers critiques :
- La maîtrise des températures de la billette, du conteneur et de la filière
- Le contrôle des alignements du conteneur, du piston et de la filière
Refroidissement et correction : atteindre la rectitude
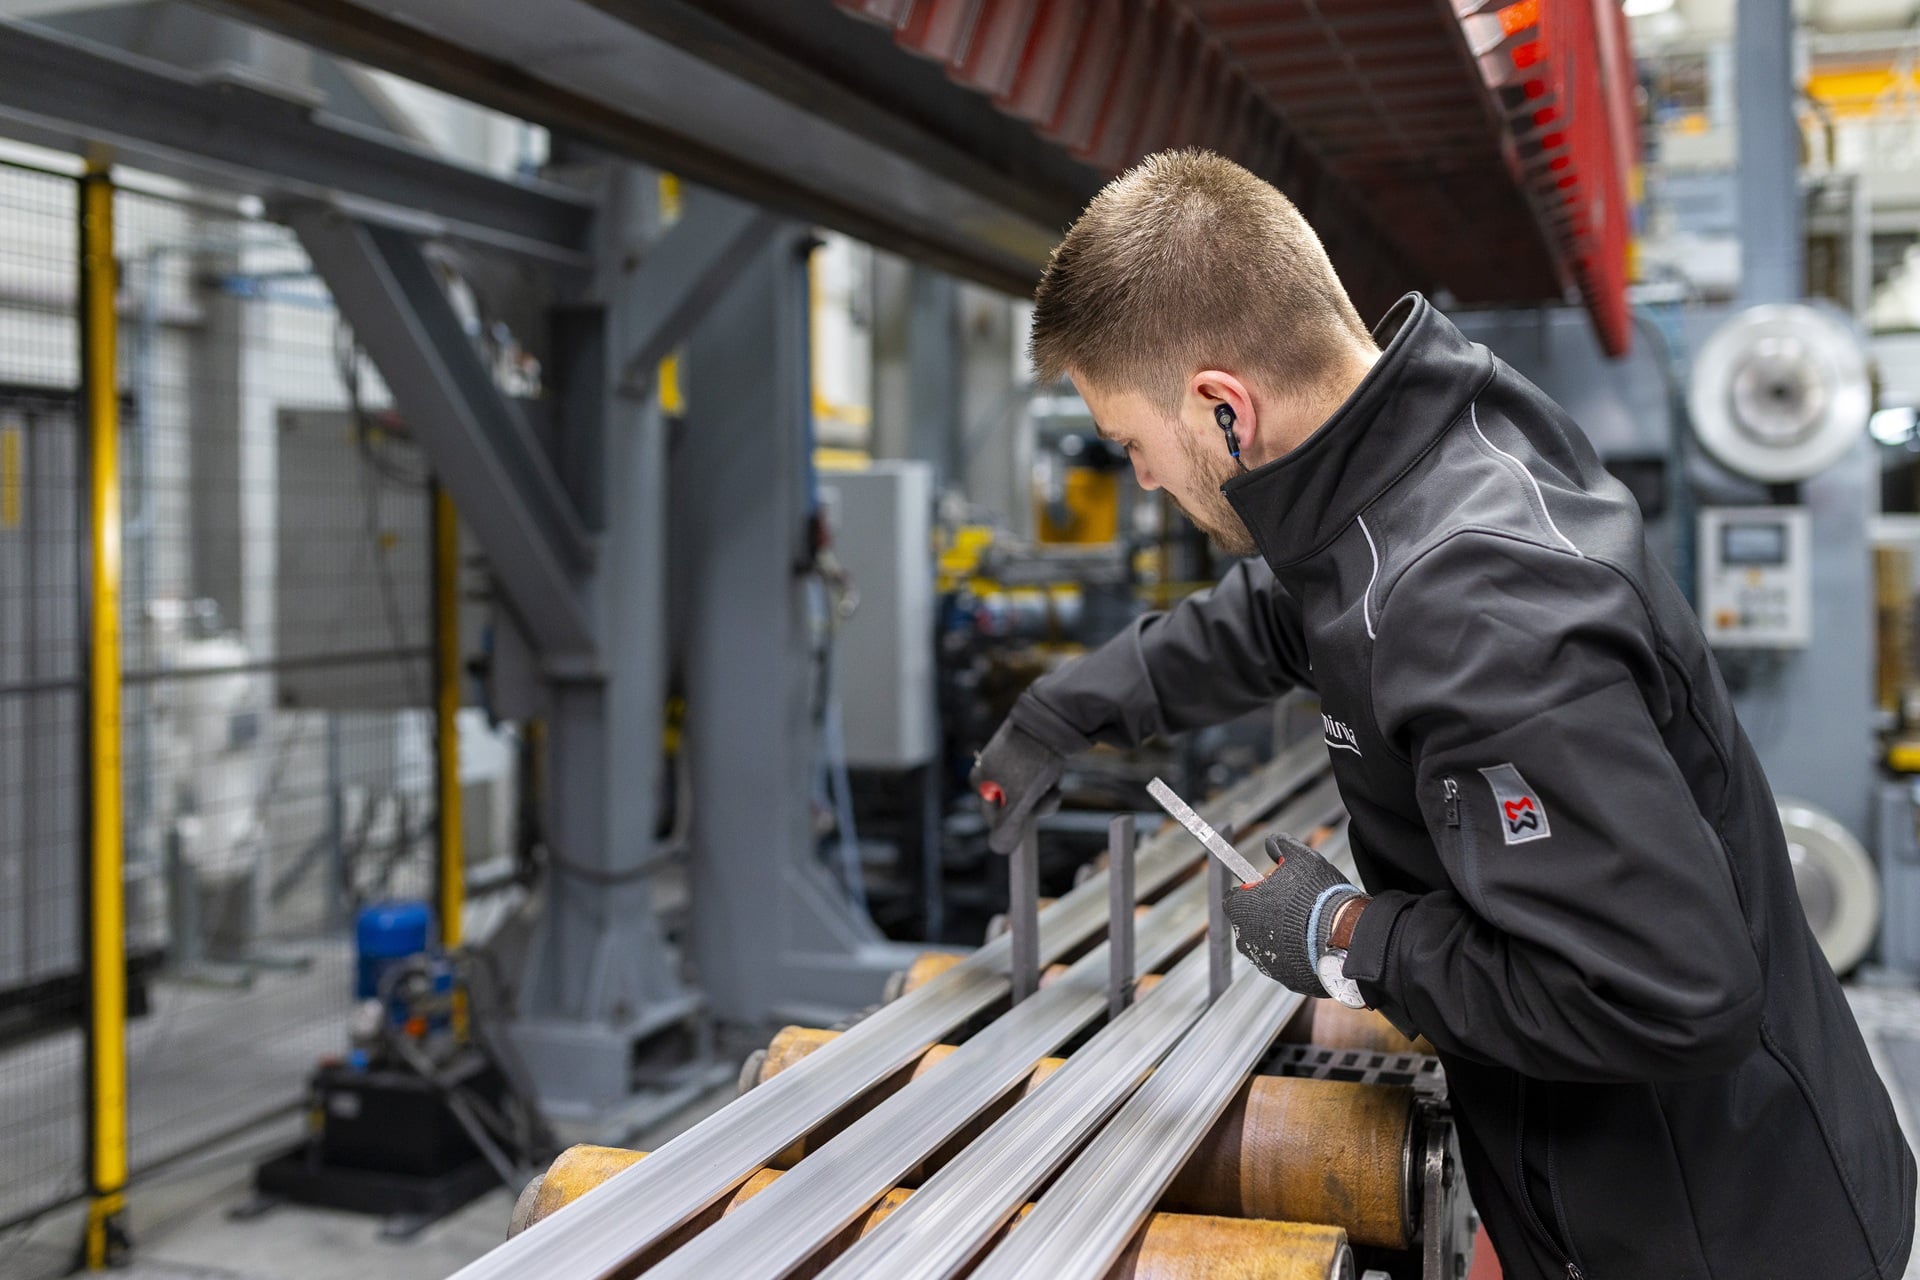
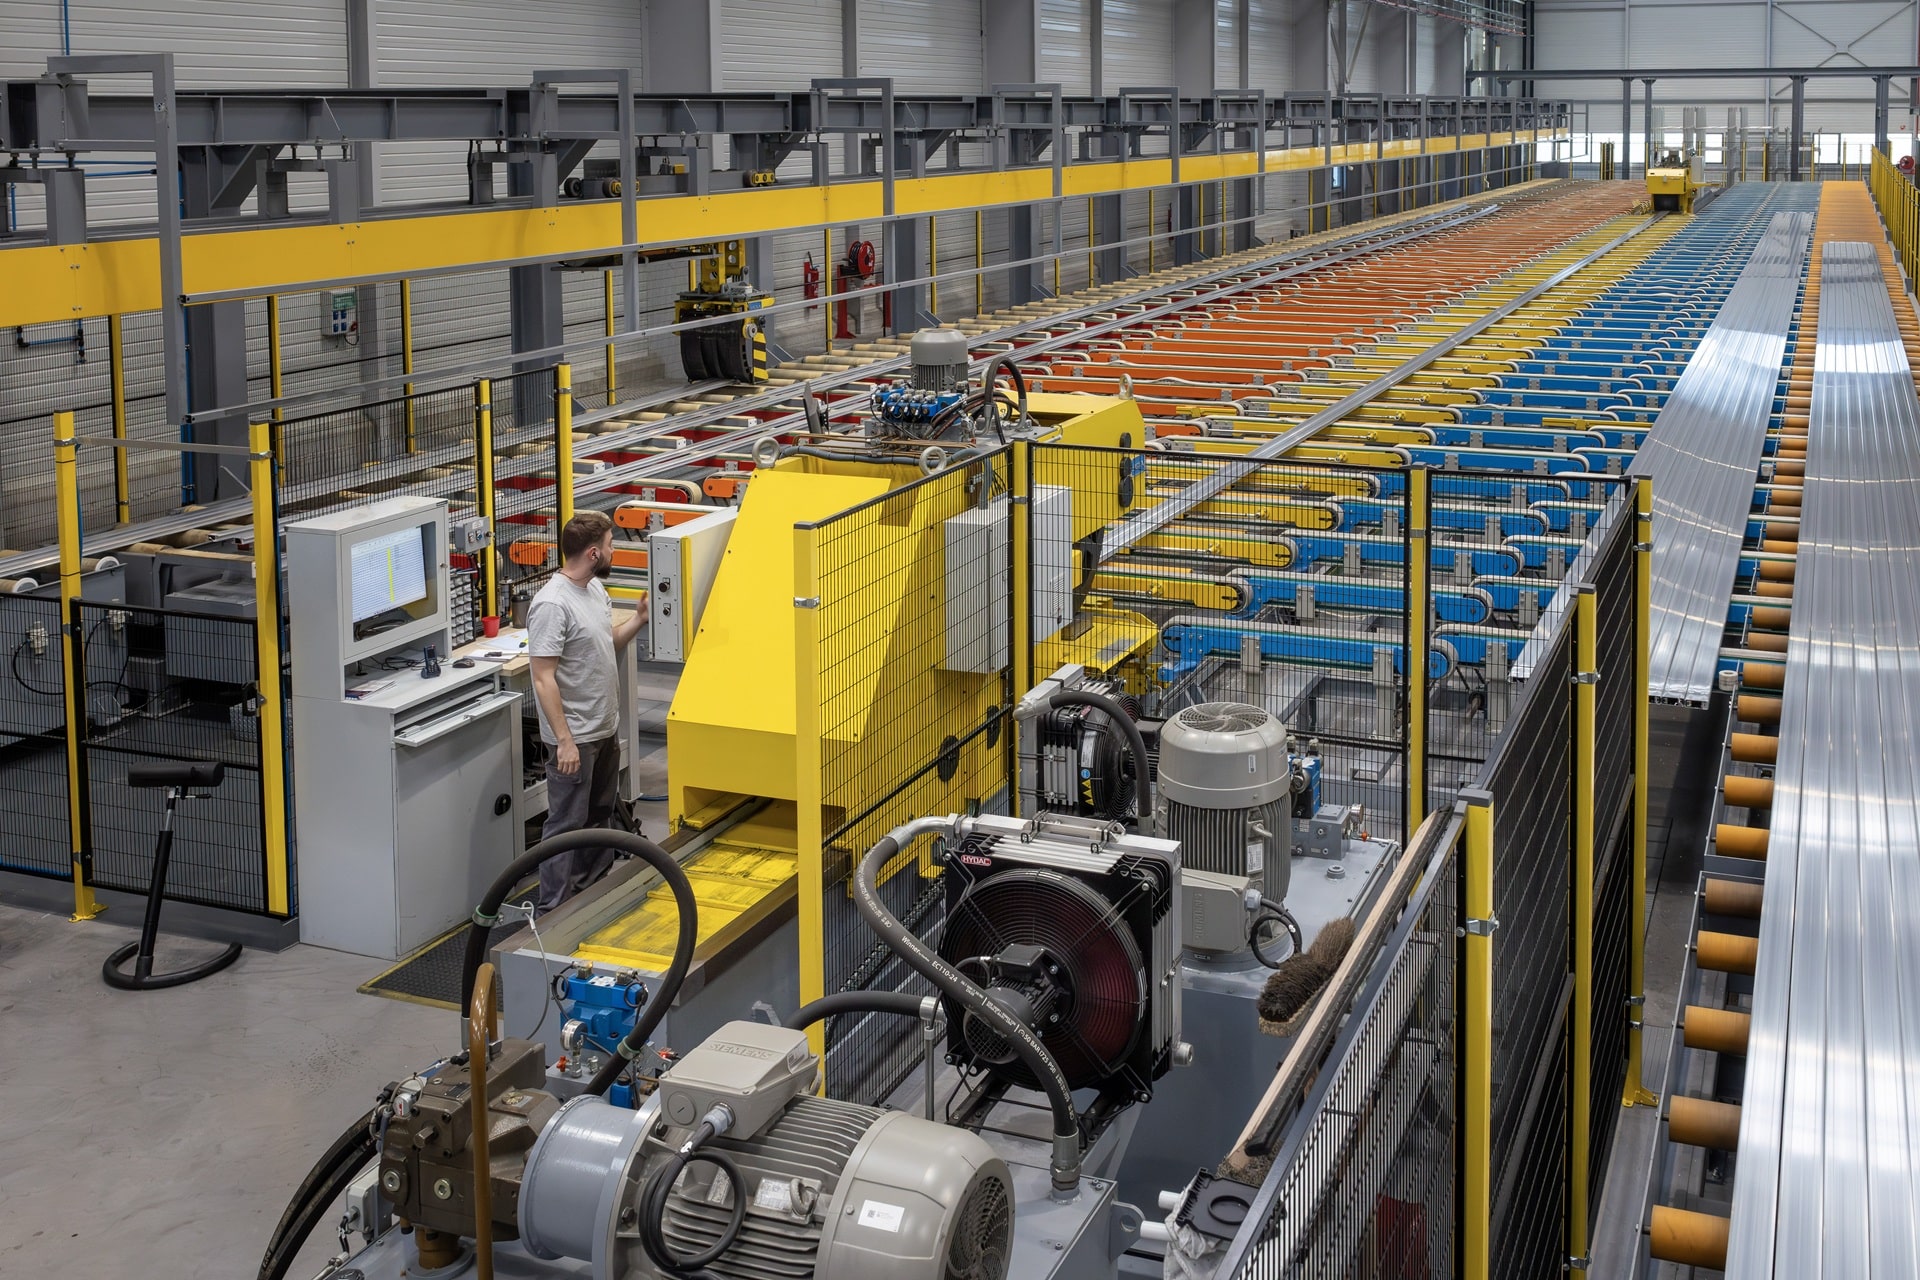
En sortie de presse, le profilé atteint une température située entre 530 et 560°C, appelée mise en solution. Sur la ligne de refroidissement, sa température est abaissée de manière contrôlée à l’aide d’air ou d’eau. Une étape essentielle pour fixer les propriétés mécaniques de l’alliage.
Le profilé, pouvant atteindre 50 mètres de long, est guidé par un système de traction appelé puller jusqu’au banc de traction où sa rectitude sera corrigée par étirage (environ 1 à 5% d’allongement en fonction du profilé). Un contrôle Ascona est réalisé par échantillonnage.
Coupe et traitement thermique : recuire la matière
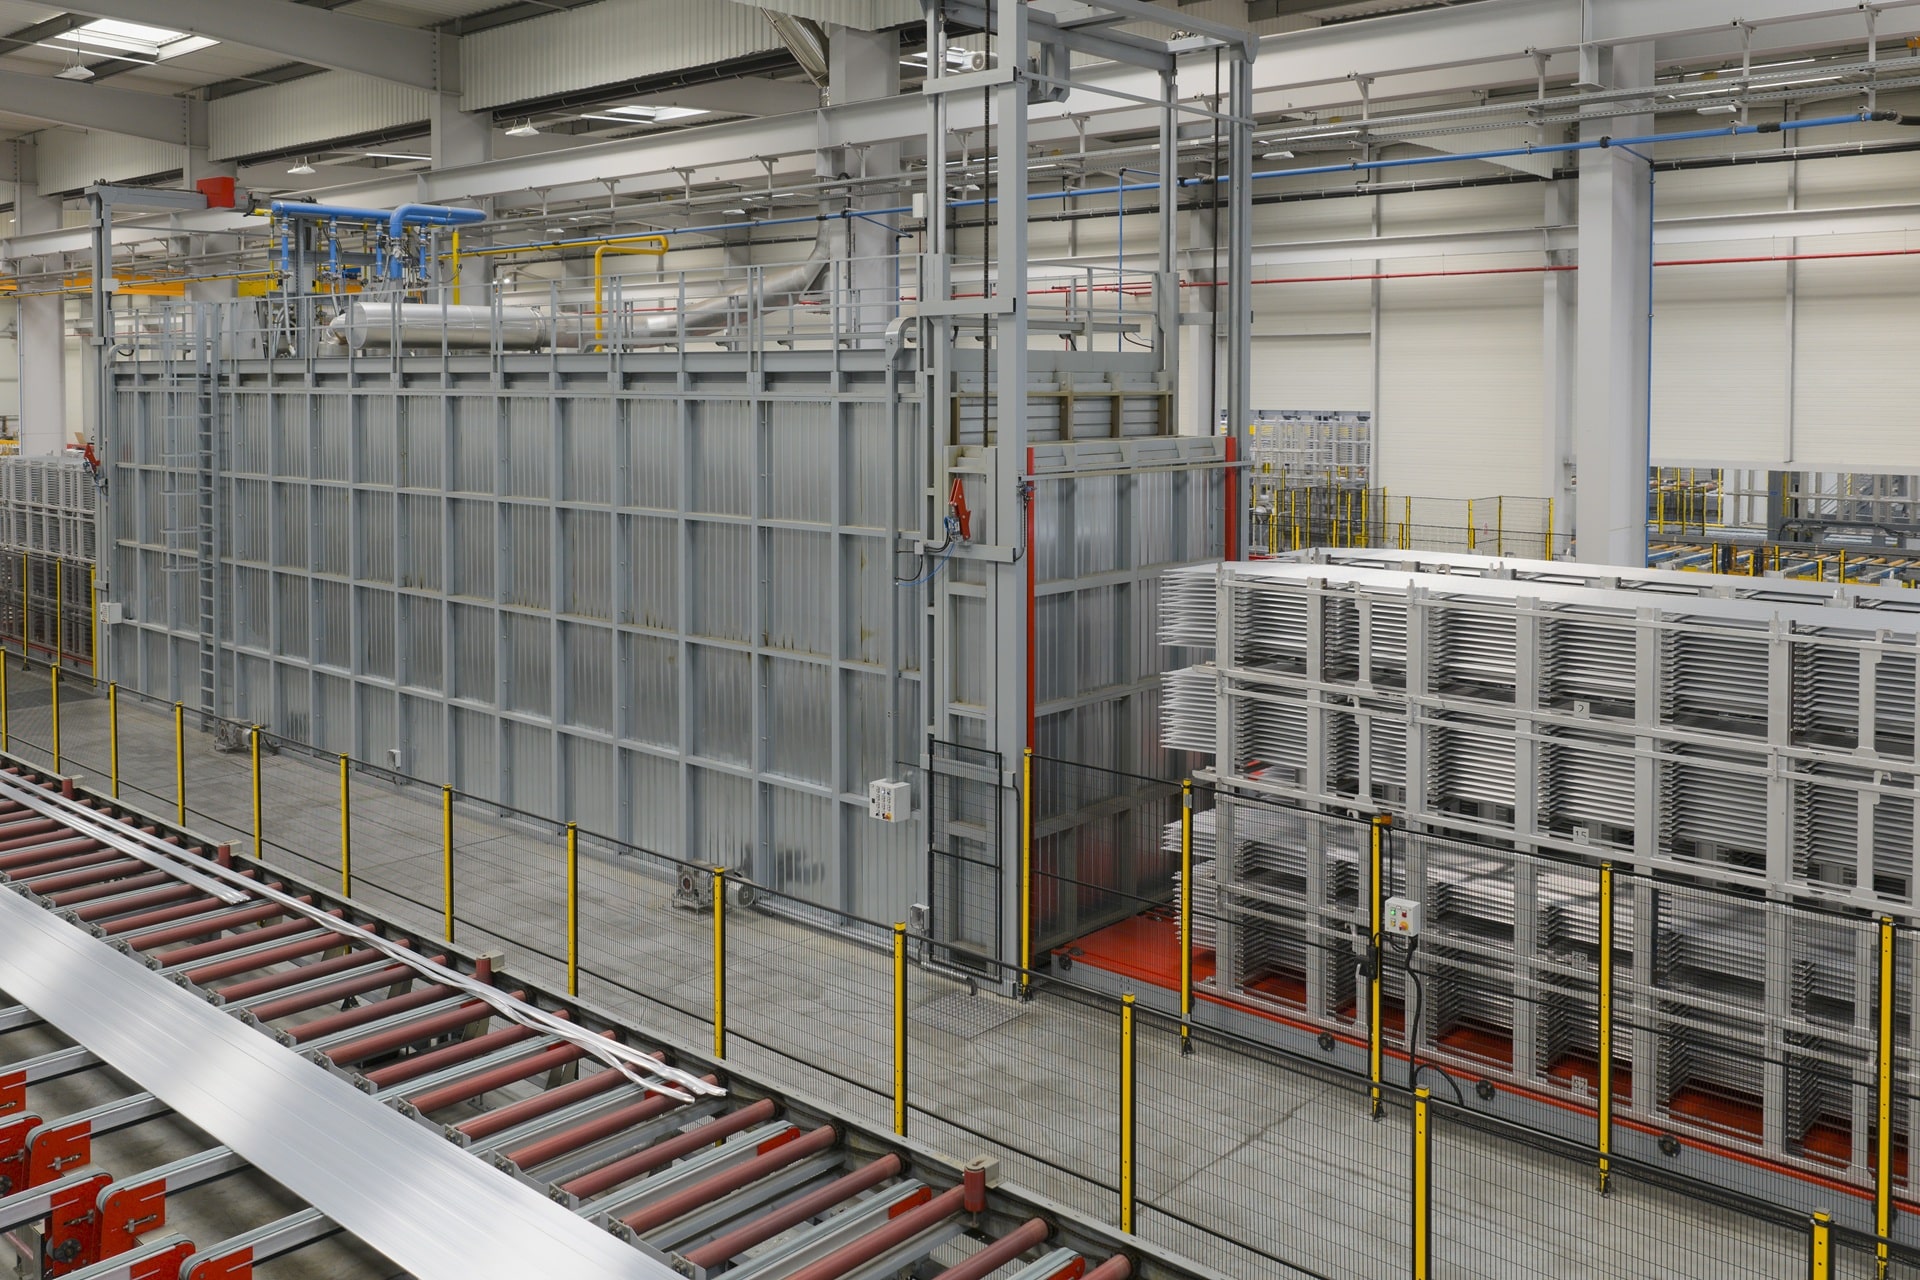
Le profilé aluminium brut est ensuite coupé en longueurs commerciales préalablement définies avec le client (entre 5 et 8 mètres) avant de passer dans le four de recuit pendant environ 3h à 200°C. Le traitement thermique (T6 ou T66) appliqué permet de définir la dureté de l’alliage.
L’emballage : contrôler la qualité du profilé
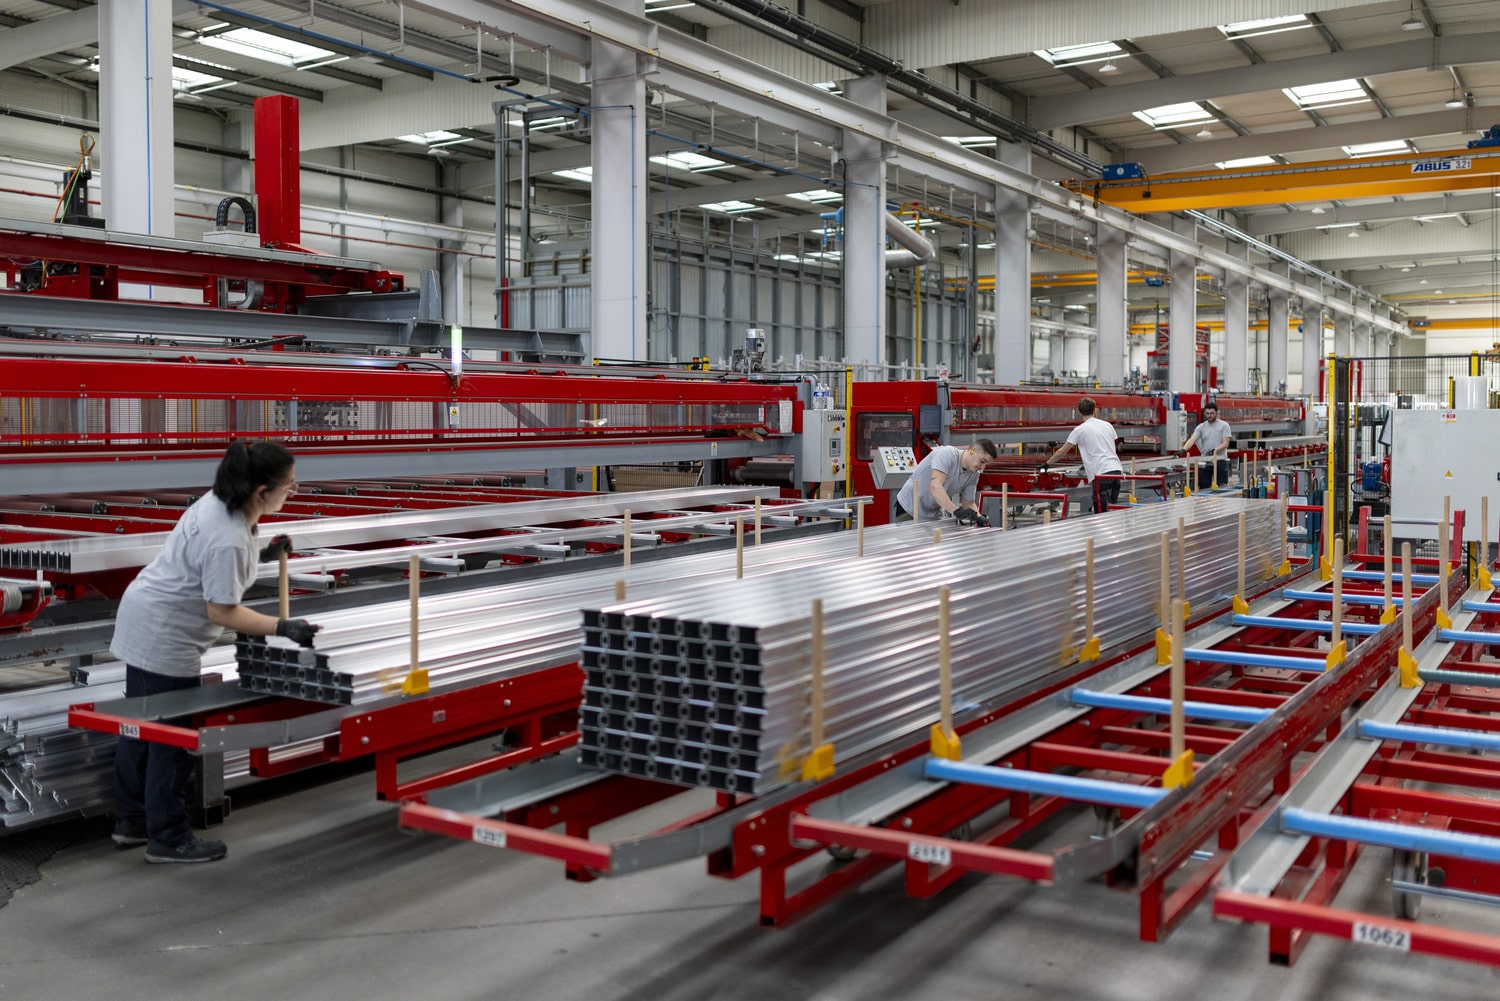
À la sortie du four de recuit, les profilés refroidissent et sont contrôlés par les opérateurs de la zone d’emballage et du service qualité. Un contrôle régulier des cotes et de la surface des profilés lors de la mise en civières de chaque profilé est effectué.
L’entrée en stock dans notre transstockeur automatisé ou un conditionnement minutieux des profilés achèvera le processus d’extrusion.
Nos outils de production, la puissance au service de la précision
Pour répondre à la diversité de vos projets, Aluminia s’appuie sur deux presses d’extrusion, capables de gérer des séries industrielles et des profilés de différentes dimensions. Le choix de la presse dépend du ratio de filage de votre barre ; nos responsables d’extrusion orientent votre projet vers l’outil le plus efficient pour garantir l’extrusion optimale de votre profilé. Nous disposons de 2 presses d’extrusion (2600 tonnes et 3300 tonnes) avec une capacité totale de 120 tonnes par jour.
Presse 8 pouces
L’outil polyvalent privilégié pour les profilés de section moyenne.
Idéal pour les profilés de menuiserie.
- Capacité de poussée : 2600 t
- Poids minimum : 150 g/m
- Poids maximum : 6 kg/m
Presse 9 pouces
Elle est dédiée aux profilés de grande envergure nécessitant une force de compression supérieure (sections larges, parois épaisses, etc.).
- Capacité de poussée : 3300 t
- Poids minimum : 500 g/m
- Poids maximum : 12 kg/m
Pourquoi choisir l’expertise d’Aluminia ?
L’extrusion d’aluminium ne se résume pas à pousser de l’aluminium à travers une filière, elle nécessite de maîtriser l’interaction entre la métallurgie et la mécanique. Le choix d’un spécialiste des profilés en aluminium est donc un vrai choix stratégique pour la fiabilité et la performance de vos produits en aluminium. Le contrôle des profilés par nos équipes et notre service qualité est essentiel tant pour la livraison de vos profilés bruts que pour leur passage sur nos chaînes de thermolaquage.
Aluminia est votre partenaire dédié à la performance de vos solutions aluminium pour des applications exigeantes. Notre objectif est de vous garantir un produit de haute qualité répondant à vos besoins, dans les meilleurs délais.
Notre engagement dans la démarche Alu+C-
Pour répondre aux enjeux de la RE2020, nous nous inscrivons pleinement dans la démarche Alu+C–. Élaborée conjointement par le Groupement des Fileurs d’Aluminium (Aluminium France) et le SNFA, cette initiative d’amélioration continue vise à réduire l’empreinte carbone des profilés en aluminium. En privilégiant des approvisionnements responsables en billettes bas carbone et un procédé de filage optimisé, nous garantissons des solutions durables pour le bâtiment, validées et auditées chaque année par un organisme indépendant.
Découvrez nos profilés standards
Questions fréquemment posées
Le choix de l’alliage est déterminant pour les propriétés mécaniques de votre produit final. Chez Aluminia, nous maîtrisons l’extrusion des alliages 6060, 6063 et 6005, qui représentent 90% du marché et sont utilisés dans les applications structurales, architecturales et industrielles.
Ces alliages sont les favoris de l’industrie et du second œuvre pour trois raisons majeures :
- Bonne usinabilité : après l’extrusion, ces alliages se prêtent bien aux opérations de parachèvement (sciage, perçage, taraudage ou usinage CNC). Ils permettent une coupe nette et un gain de temps précieux lors de la transformation finale du profilé.
- Excellente formabilité : ils ont une excellente malléabilité, même à des températures élevées, et permettent l’extrusion de profilés aux géométries complexes tout en conservant une grande stabilité.
- Traitement thermique et finition : ils réagissent très bien aux traitements thermiques, ce qui permet de moduler leur dureté tout en offrant un rendu esthétique supérieur pour le thermolaquage.